lunes, 30 de enero de 2017

Diagrama Fe-C Tratamientos térmicos en los aceros

En esta nueva entrada, voy a hablar de uno de los materiales que llevamos usando desde su descubrimiento en el 1800 a.c en la edad de hierro  y que nos ha permitido avanzar y poder construir la sociedad como la entendemos hoy en día. Hablamos del hierro, un metal de transición y uno de los elementos más abundantes de la corteza terrestre. Concretamente, el cuarto más abundante. Entre los metales, solo el aluminio es más abundante y es el primero más abundante en masa planetaria, debido a que el planeta en su núcleo se concentra la mayor masa de hierro nativo equivalente a un 70%.

El hierro es el metal duro más usado y se usa en la industria siderurgica, utilizando al hierro como elemento matriz para alojar otros elementos aleantes tanto metálicos como no metálicos que le van a conferir distintas propiedades al material.

Resultado de imagen de explotacion de hierro
Resultado de imagen de antigua mina de cabarceno

En la siguiente imagen, podemos observar un yacimiento de hierro, concretamente el de el mutún en puerto suarez y debajo la antigua mina de hierro de Cabárceno, en Cantabria

Una vez hecha esta breve introducción, haremos hincapié en el concepto de hierro como matriz.
Este concepto va a ser fundamental para que en esta entrada podamos desgranar todos los procesos que hacen que al alearse con otros materiales, como por ejemplo el carbono, podamos conseguir el valioso acero, que va a conservar las características metálicas del hierro en estado puro, pero que al añadirle carbono y otros elementos tanto metálicos como no metálicos, va a hacer que mejore sus propiedades fisico-químicas.

Obtención del hierro y su uso industrial

El mineral de hierro se extrae de las minas, normalmente subterráneas, aunque el desbordante crecimiento de la construcción ha multiplicado el aprovechamiento de las minas a cielo abierto.
EL transporte del mineral dentro y fuera de la mina obliga a usar numerosos vehículos.
Cuando llega el mineral de hierro a la industria se procesa junto a caliza y carbón mineral,que son otros minerales que deben extraerse de las minas. Después se introduce en los altos hornos donde ocurren las reacciones que transforman el óxido de hierro inicial en hierro metálico.


Producción del acero

Como ya he explicado de forma breve en la introducción, el acero es una aleación del hierro con el carbono y otros elementos que al calentarlos hasta altas temperaturas, pueden ser sometidas a la deformación plástica por laminado, estirado, forjado, estampado.

El acero puede contener hasta un 2% de carbono y ciertas cantidades de silicio y manganeso e impurezas nocivas como fósforo y azufre, las cuales no se pueden eliminar completamente del metal por los métodos metalúrgicos. Además de estas impurezas, los aceros pueden contener algunos elementos de aleación como el cromo, níquel,  vanadio y titanio entre otros.

El acero se elabora por la transformación del hierro fundido en forma de arrabio. Esta tarea consiste en extraer las cantidades sobrantes de carbono, silicio, manganeso y las impurezas nocivas que contiene.

Esta tarea se puede llevar a cabo debido a que al someterlo a altas temperaturas, el carbono y el resto de impurezas se unen con el oxígeno de un modo más enérgico que el hierro y pueden extraerse con apenas pérdidas de hierro.

El carbono del arrabio, al reacionar con el oxígeno se transforma en gas monóxido de carbono que se volatiliza. Otras impurezas se transforman en óxidos que tienen una densidad menor que la del metal fundido y flotan formando escoria.

Para transformar el arrabio a acero, se usan dos métodos generales:
-El método de los convertidores
-El uso de hornos especiales

En el método de los convertidores consiste en cargar un convertidor con hierro fundido líquido. De esta forma se va a inyectar aire que burbujea dentro de la masa fundida y cuyo oxígeno oxida el carbono y otras impurezas


Convertidor de acero

Explicación de este proceso de carga del convertidor

Para cargar el convertidor se gira de la posición vertical a la horizontal. Se agrega el arrabio fundido y el convertidor regresa a su posición vertical. En este momento se pone en marcha el soplado.


El uso de hornos especiales

Al producir aceros en hornos ,se  hace un uso razonable de hierro fundido con chatarra ferrosa.
A diferencia de los convertidores, los hornos de producción de acero, son cámaras revestidas con material refractario donde se vierte el arrabio en lingotes o líquido y chatarra ferrosa, junto con otros materiales que sirven de fundentes y aportadores de elementos necesarios para los procesos de oxidación

Después el material se calienta por diversos métodos hasta su fundición, con lo que comienzan los procesos de oxidación de las impurezas y del propio hierro y se va formando la escoria

En estos hornos no se inyecta aire a la masa como en el caso que he descrito antes de los convertidores. Los procesos de oxidación de las impurezas se realizan al interactuar los componentes de la escoria con el metal fundido de abajo.

Para lograr acero líquido dentro del horno se necesita una fuente intensa de calor que entre en contacto con el contenido del horno y pueda fundir el metal.
Encontramos los hornos Martin  que son los más usados a nivel mundial para producir acero. Usan combustible y los hornos de arco eléctrico y de inducción,  que usan electricidad para conseguir ese calor que hemos descrito.
Resultado de imagen de convertidores para la obtención del acero


Clasificación de los aceros por %C 

Vamos a clasificar los aceros en función del porcentaje de carbono que presentan y ello conllevara que tenga una mayor o menor resistencia mecánica,  y le condicione  aspectos como la dureza o el temple.

Este apartado que voy a tratar en esta entrada lo considero especialmente importante debido a que en función del porcentaje de carbono que tenga el acero, tendremos una resistencia mecánica, tendra mayores facilidades para soldarse, para templarse...

Ya que estamos estudiando Automoción es importante poder acercaros estos conceptos debido a que por ejemplo para los cilindros de motores de explosión  se utiliza acero semiduro y para las transmisiones se podrá usar el semiduro y el duro para ejes y también en transmisiones.

En estas tres imágenes podemos ver la clasificación atentiendo a los criterios ya descritos anteriormente y a modo de resumen podemos comprobar como el templado hace que aumenten tanto la resistencia como la dureza.


¿Qué son los constituyentes de los aceros?

FERRITA (Feα )

Es una solución sólida de carbono en hierro alfa.
Su solubilidad a la temperatura ambiente es del orden de 0.008% de carbono, por lo que se considera hierro puro. La máxima solubilidad de carbono en el hierro alfa es de 0.02% a 723°C.
La ferrita es la fase más blanda y dúctil de los aceros, cristaliza en la red BCC, tiene una dureza de 90 Brinell y una resistencia a la tracción de 28 kg/mm2, llegando hasta un alargamiento del 40%.
Al microscopio se observa como granos poligonales claros.
La ferrita también aparece como elemento eutectoide de la perlita formando láminas paralelas separadas por otras láminas de cementita.
En los aceros hipoeutectoides templados, puede aparecer mezclada con la martensita cuando el temple no ha sido bien efectuado.


CEMENTITA (Fe3C)

Es carburo de hierro Fe3C y contiene 6.67% C.
Es el microconstituyente más duro y frágil de los aceros, alcanzando una dureza Brinell de 700 (68 Rc) y cristaliza en la red ortorrómbica.

PERLITA
Es el microconstituyente eutectoide formado por capas alternadas de ferrita y cementita.
Compuesta por el 88 % de ferrita y 12 % de cementita, contiene el 0.8%C.
Tiene una dureza de 250 Brinell, resistencia a la tracción de 80 kg/mm2 y un alargamiento del 15%.
La perlita aparece en general en el enfriamiento lento de la austenita y por la transformación isotérmica de la austenita en el rango de 650 a 723°C.
Su nombre se debe a las irisaciones que adquiere al iluminarla, parecidas a las perlas.
Si el enfriamiento es rápido (100-200°C/seg.), la estructura es poco definida y se denomina sorbita
Si la perlita laminar se somete a un recocido a temperatura próxima a 723°C, la cementita adopta la forma de glóbulos incrustados en la masa de ferrita, denominándose perlita globular.


AUSTENITA

Es el constituyente más denso de los aceros y está formado por una solución sólida por inserción de carbono en hierro gamma.
La cantidad de carbono disuelto, varía de 0.8% al 2% C que es la máxima solubilidad a la temperatura de 1130°C. No es estable a la temperatura ambiente.
La austenita cristaliza en la red FCC, con una dureza de 300 Brinell, una resistencia a la tracción de 100 kg/mm2 y un alargamiento del 30 %, no es magnética.

MARTENSITA

Es el constituyente de los aceros templados; está conformado por una solución sólida sobresaturada de carbono o carburo de hierro en ferrita y se obtiene por enfriamiento rápido de los aceros desde su estado austenítico a altas temperaturas.
El contenido de carbono suele variar desde muy poco carbono hasta el 1% de carbono, sus propiedades físicas varían con su contenido en carbono hasta un máximo de 0.7%C.
La martensita tiene una dureza de 50 a 68 Rc, resistencia a la tracción de 170 a 250 kg/mm2 y un alargamiento del 0.5% al 2.5%.
Es muy frágil y presenta un aspecto acicular formando grupos en zigzag con ángulos de 60 grados

TROOSTITA

Es un agregado muy fino de cementita y ferrita que se produce por un enfriamiento de la austenita con una velocidad de enfriamiento ligeramente inferior a la crítica de temple, por transformación isotérmica de la austenita en el rango de temperatura de 500ºC a 600ºC, o por revenido a 400ºC.
Sus propiedades físicas son intermedias entre la martensita y la sorbita: tiene una dureza de 400 a 500 Brinell, una resistencia a la tracción de 140 a 175 kg/mm2 y un alargamiento del 5 al 10%.
Es un constituyente nodular oscuro y aparece generalmente acompañando a la martensita y a la austenita.


SORBITA
Es también un agregado fino de cementita y ferrita.
Se obtiene por enfriamiento de la austenita con una velocidad de enfriamiento bastante inferior a la crítica de temple o por transformación isotérmica de la austenita en la zona de 600ºC a 650ºC, o por revenido a la temperatura de 600ºC.
Su dureza es de 250 a 400 Brinell, su resistencia a la tracción es de 88 a 140 kg/mm2, con un alargamiento del 10 al 20%.
Tanto la trostita como la sorbita pueden considerarse como perlita de grano muy fino.


BAINITA

Es el constituyente que se obtiene en la transformación isotérmica de la austenita cuando la temperatura del baño de enfriamiento es de 250ºC a 500°C.
Se diferencian dos tipos de estructuras:
- la bainita superior de aspecto arborescente formada a 500ºC-580°C.
-la bainita inferior, formada a 250ºC-400ºC tiene un aspecto acicular similar a la
martensita y constituida por agujas alargadas de ferrita que contienen delgadas
placas de carburos.
La bainita tiene una dureza variable de 40 a 60 Rc comprendida entre las correspondientes a la perlita y a la martensita.
Los constituyentes que pueden presentarse en los aceros aleados son los mismos de los aceros al carbono, aunque la austenita puede ser único contituyente y además pueden aparecer otros carburos simples y dobles o complejos.

Relación de los constituyentes con los granos de los aceros

La metalografía es la disciplina que estudia microscópicamente las características estructurales de un metal o de una aleación. Sin duda, el microscopio es la herramienta más importante del metalurgista tanto desde el punto de vista científico como desde el técnico. Es posible determinar el tamaño de grano, forma y distribución de varias fases e inclusiones que tienen gran efecto sobre las propiedades mecánicas del metal. La microestructura revelará el tratamiento mecánico y térmico del metal y, bajo un conjunto de condiciones dadas, podrá predecirse su comportamiento.
El tamaño de grano tiene un notable efecto en las propiedades mecánicas del metal. Los efectos del crecimiento de grano provocados por el tratamiento térmico son fácilmente predecibles. La temperatura, los elementos aleantes y el tiempo de impregnación térmica afectan el tamaño del grano.
En metales, por lo general, es preferible un tamaño de grano pequeño que uno grande. Los metales de grano pequeño tienen mayor resistencia a la tracción, mayor dureza y se distorsionan menos durante el temple, así como también son menos susceptibles al agrietamiento. El grano fino es mejor para herramientas y dados. Sin embargo, en los aceros el grano grueso incrementa la endurecibilidad, la cual es deseable a menudo para la carburización y también para el acero que se someterá a largos procesos de trabajo en frío.
Todos los metales experimentan crecimiento de grano a altas temperaturas. Sin embargo, existen algunos aceros que pueden alcanzar temperaturas relativamente altas (alrededor de 1800 F o 982 C) con muy poco crecimiento de grano, pero conforme aumenta la temperatura, existe un rápido crecimiento de grano. Estos aceros se conocen como aceros de grano fino. En un mismo acero puede producirse una gama amplia de tamaños de grano.
La estructura cristalina es la forma sólida de cómo se ordenan y empaquetan los átomos, moléculas, o iones.

Relación de los constituyentes con los cristales de los aceros

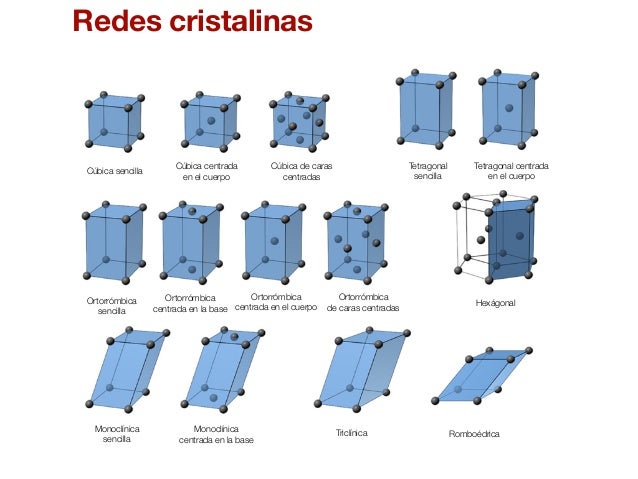
Los metales más densos, que contienen la máxima cantidad de átomos en un mismo volumen, esto es, tienen distancias ínter-atómicas menores, son los que tienen cristales elementales cúbicos centrados en las caras y hexagonales compactos.

- Tienen una red espacial cúbica centrada:

Hierro (por debajo de 910 oC)

Cromo, Volframio, Molibdeno, Tantalio, Niobio.

- Red cúbica centrada en las caras:

Hierro (por encima de 910 oC).

Cobre, Níquel,

- Red hexagonal compacta:

Cinc, Magnesio.
Resultado de imagen de forma molecular de los materiales

Relación entre tamaño y forma de grano

El tamaño del grano se expresa, según norma ASTM, mediante el número G obtenido de la expresión:

Número de granos / pulg² a 100X = 2G-1

Donde G es el número de tamaño de grano de uno a ocho; este método se aplica a metales que han recristalizado completamente.
En metales, por lo general, es preferible un tamaño de grano pequeño que uno grande. Los metales de grano pequeño tienen mayor resistencia a la tracción, mayor dureza y se distorsionan menos durante el temple, así como también son menos susceptibles al agrietamiento.
El grano fino es mejor para herramientas y dados. Sin embargo, en los aceros el grano grueso incrementa la endurecibilidad, la cual es deseable a menudo para la carburización y también para el acero que se someterá a largos procesos de trabajo en frío.
Todos los metales experimentan crecimiento de grano a altas temperaturas. Sin embargo, existen algunos aceros que pueden alcanzar temperaturas relativamente altas (alrededor de 1800 F o 982 C) con muy poco crecimiento de grano, pero conforme aumenta la temperatura, existe un rápido crecimiento de grano. Estos aceros se conocen como aceros de grano fino. En un mismo acero puede producirse una gama amplia de tamaños de grano.


Tratamientos térmicos en los aceros

Los tratamientos térmicos han adquirido gran importancia en la industria en general, ya que con las constantes innovaciones se van requiriendo metales con mayores resistencia tanto al desgastes como a la tensión. 
Pasamos a describirlos:

-Temple: Su finalidad es aumentar la dureza y la resistencia del acero. Para ello, se calienta el acero a una temperatura ligeramente elevada y se enfría luego mas o menos rápidamente.

-Revenido: Solo se aplica a aceros previamente templados, para disminuir ligeramente los efectos del temple, conservando parte de la dureza y aumentar la tenacidad.

-Recocido: Consiste básicamente en un calentamiento hasta la temperatura de austenizacion seguido de un enfriamiento lento. Con este tratamiento se logra aumentar elasticidad, mientras que disminuye la dureza.

-Normalizado: Tiene por objetivo dejar un material en estado normal, es decir, ausencia de tensiones internas y con una distribución uniforme del carbono.


Diagramas de enfriamiento(curvas de s)

Se denomina curva TTT al diagrama que relaciona el tiempo y la temperatura requeridos para una transformación isotérmica.
Los diagramas TTT son gráficas que representan la temperatura frente al tiempo (normalmente en escala logarítmica).
Son muy útiles para entender las transformaciones de un Acero que se enfría isotérmicamente. Así por ejemplo, en el caso del acero, y más concretamente para la fase Austenita, que es inestable debajo de la temperatura de transformación eutectoide, se necesita saber cuánto tiempo requerirá para empezar a transformarse a una temperatura subcrítica específica, cuánto tiempo precisará para estar completamente trasformada y cuál será la naturaleza del producto de esta transformación.

Los diagramas tiempo-temperatura-transformación para transformaciones isotérmicas y para transformaciones de enfriamiento continuo se usan para predecir la microestructura y dureza deseadas.

Resultado de imagen de diagrama de enfriamiento


domingo, 11 de diciembre de 2016

Proyecto de abocardadora de tubos


PROYECTO ABOCARDADORA


MEDIDAS


- Cuñas a 90º
-  Diámetro Base 25 cm  Grosor 0,8 cm
- Piezas grosor 0,5 cm


OPERACIONES DE MECANIZADO Y SOLDADURA

 PARA ESTE PROYECTO


- Cortar 
- Lijar
-Taladrar
- Soldadura
- Limar


Estructuras y carrocerías de vehículos

En esta nueva entrada vamos a conocer los distintos tipos de carrocería en función de la estructura de los vehículos. Hablaremos de las distribuciones mecánicas y la distribución de volúmenes y clasificación de los vehículos. Explicaremos el concepto de contraseña de homologación del vehículo, no sin antes explicar la evolución de las carrocerías desde su origen hasta las que montan los actuales vehículos del mercado. Vamos con ello!

La historia del automóvil se inició el 23 de octubre de 1769 con la primera prueba realizada por Nicolás José Cugnot sobre un carromato que disponía de un motor de vapor.


Vehículo Cugnot
Desde esa fecha hasta nuestros días hemos sido participes de la constante evolución de los automóviles y de sus carrocerías. De manera que los actuales automóviles rápidos, ligeros, eficientes, seguros y silenciosos nada tienen que ver con los que acababan de derivar de los carruajes movidos por tracción animal.


La evolución de la carrocería

En los primeros años, los automóviles tomaron como modelo a los vehículos de tracción animal conocidos por todos como carruajes. De estos conservaban la estructura de un chasis base o largueros sobre los que se montaba la carrocería junto a los elementos mecánicos que lo hacían moverse, girar frenar, etc.

A la izquierda carruaje de caballos - A la derecha automóvil a motor

Las carrocerías no se mejoraron en un principio en la misma proporción en que lo hicieron las partes mecánicas, limitándose a transformaciones de tipo estético


Primeros avances

El primer avance experimentado por las carrocerías fue la sustitución de los largueros de madera que formaban el chasis primitivo por largueros de chapa que soportaban mucho mejor los aumentos de las potencias.

Estos revestimientos de acero fueron aumentando con el tiempo, evitándose en principio las formas redondeadas, ya que al no estar desarrollada la técnica de la embutición, las chapas debían deformarse a mano.

La chapa laminada se empleó inicialmente para paneles y piezas exteriores siendo fundamentalmente de madera el chasis y la configuración interior.

Con la invención del motor de combustión interna de cuatro tiempos gracias a Nicolás August Otto en 1876, la época del motor de vapor llegó a su fin en los automóviles.


El primer automóvil

El primer automóvil con motor de combustión interna se atribuye a Karl Friedrich Benz en la ciudad de Mannheim en 1886 con el modelo Benz Patent-Motorwagen.


En esta imagen  como curiosidad podemos ver a Bertha benz (mujer de Karl Friedrich Benz ), conduciendo ese modelo con el que realizó el primer viaje largo en automóvil en 1888 al ir de Mannheim a Pforzheim, ciudades separadas entre si por 105 km.
Cabe destacar que fue un hito en la automovilística antigua, dado que solo se podía alcanzar la velocidad máxima de 20 km/h. En aquel entonces los vehículos gastaban mucho mas combustible que ahora a la misma velocidad y la gasolina solo se podía comprar en farmacias en pequeñas cantidades.


Producción de automóviles y carrocerías en cadenas de montaje

El 8 de Octubre de 1908 Henry Ford comenzó a construir automóviles en una cadena de montaje con el Ford modelo T, lo que le permitió alcanzar cifras de fabricación hasta entonces impensables. Ford aprovecho el empuje de la revolución industrial y comenzó a fabricar este modelo en serie.
Previamente todos los automóviles se realizaban a mano mediante un largo proceso artesanal y esta línea de ensamble de ford le permitió fabricar este modelo durante 20 años y producir 15 millones de unidades.

Resultado de imagen de ford modelo t

El modelo T incluía novedades que otros vehículos de la competencia no ofrecian como era el volante situado en el lado izquierdo de gran utilidad para la entrada y salida de los ocupantes.
También incorporaba grandes adelantos técnicos como el conjunto bloque del motor, cárter y cigüeñal en una sola unidad, utilizando para ello una aleación ligera y resistente de acero de vanadio.


Adelantos en las carrocerías y fabricación de los automóviles

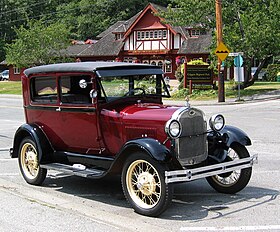
Resultado de imagen de ford modelo A

En 1927 apareció la primera carrocería construida completamente con una estructura de acero, ford modelo A, aunque con algunos refuerzos de madera, y a partir de los años 30, las grandes compañías de automóviles adoptaron el uso de la chapa de acero para la construcción total del vehículo, iniciando su producción de forma masiva.
El incremento de la producción motivado por el aumento de la demanda del mercado condujo a una mejora en la calidad de los automóviles.


Seguimos con la evolución...


Citroën Traction Avant

En 1934 se marcó un hito histórico en la evolución de las carrocerías, al presentarse formalmente los primeros vehículos autoportantes, con una carrocería completamente fabricada con chapas de acero, sin ningún elemento de madera. Se trataba del Citroen Traction Avant.
El panel del techo aportó consistencia con el formato del cajeado, la definición de los marcos del parabrisas y el canal vierteaguas.
Los montantes delantero, central y trasero dieron rigidez y resistencia al resto de la estructura autoportante carente de chasis independiente al formar cuerpo entre el techo y el suelo.
Los largueros bajo puerta, en sus múltiples y variados tipos realizan la función de unir el piso con los montantes


Aspectos actuales en la evolución de las carrocerías

Las carrocerías han evolucionado hacia sistemas más rígidos, pero a la vez más ligeros debido a los avances en el diseño y forma de las estructuras, todo ello ha dado origen a que los vehículos posean:

- Una buena habitabilidad.

- Menores coeficientes aerodinámicos(Cx).

- La rigidez necesaria para tener buen comportamiento dinámico facilitando la conducción a elevadas  velocidades.

-Mayor protección del habitáculo en caso de accidente.


Tipos de estructuras

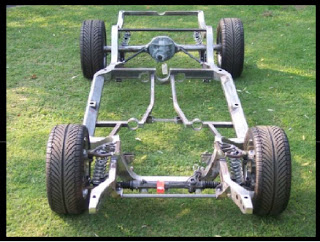
-Chasis en h o escalera: El chasis de escalera es el más antiguo. Este chasis normalmente estara configurado por dos vigas de sección tubular, unidas por refuerzos transversales, diagonales o los dos.
Posee alta durabilidad, fácil acceso a todos los componentes mecánicos y resistencia en accidentes, en cambio es pesado y posee menos rigidez torsional que otros tipos de chasis.

Resultado de imagen de chasis de escalera o h


-Chasis tubular: Es mejor que un chasis en escalera o bitubo y posee un coste relativamente barato. Nos referimos a un bastidor con cuatro elementos laterales y poca o ninguna triangulación entre estos. Es importante que el diámetro de los tubos sea grande. Hay que incluir algunas diagonales como riostras para aportar rigidez al vehículo.

Resultado de imagen de chasis tubular coche


-Chasis autoportante: Es una carrocería que carece de bastidor. La carrocería constituye un conjunto único y resistente que se denomina tambien monocasco.

Resultado de imagen de chasis autoportante

-Chasis plataforma: Este tipo de chasis está situado entre el chasis independiente y el chasis monocasco. El chasis plataforma fue aplicado a vehículos para poder ser usados tanto en carretera como en caminos en mal estado, ya que las carrocerías autoportantes que habia antes no soportaban muy bien los golpes ocasionados en la suspensión

Resultado de imagen de chasis plataforma


-Chasis superleggera: Este chasis fue creado en 1936 en Italia por lo que muchos vehículos italianos están basados en este tipo de chasis.
Este chasis se parece al tubular, pero lleva una serie de paneles empleados para reforzar y cubrir el chasis
Resultado de imagen de chasis super leggera

-Chasis wishbone o columnar: Este chasis se llama columnar debido a que si lo desmontásemos veríamos que tiene una forma similar al de la columna vertebral de una persona.
Se empezó a usar a partir de 1952. Demasiado caro de producir y pesado. La finalidad de este chasis es unir el eje trasero con el delantero. Los vehículos que suelen llevar este chasis son los roadster.
No se fabrican en cadena, sino de forma unitaria, (solo se fabrican según el demandante lo desea)


La contraseña de homologación

La contraseña de homologación podemos encontrarla en la tarjeta de inspección técnica de la ITV.
una contraseña de homologación tiene esta precisión:

e6*93/81*0023*00

 e: Unión europea
6: El pais de homologación
93/81: directiva de homologación, También podría ser 92/53
0023: Número de homologación
00: Número de homologación o de la revisión desde la homologación inicial.

Resultado de imagen de contraseña de homologacion vehiculo


Identificación de vehículos por VIN (EU, USA, JAPÓN...)

La identificación por VIN es lo que conocemos como el número de bastidor.( vehicle identification number).
El código VIN, es el número con el cual se identifica de forma unitaria e inequívoca cada vehículo propulsado a motor. La identificación por VIN sigue dos métodos para elaborarse en función del lugar de origen del vehículo. En la unión europea se emplea el ISO 3779 y en Estados Unidos y Japón se emplea un método más riguroso.
Hasta 1980 no existía una norma que regulase los códigos entonces hablaremos de 1980 en adelante.
Los códigos VIN cuentan con 17 caracteres.
-Los dos primeros caracteres nos indican el país y la empresa donde ha sido fabricado el vehículo.
-Si el primer caracter va:

                                       desde la A a la H el vehículo fue hecho en África.
                                       desde la J a la R el vehículo fue hecho en Asia.
                                       desde la S a la Z en Europa
                                       del 1 al 5 Norteamérica
                                       el 6 y el 7 Australia y Nueva Zelanda
                                       el 8 y el 9 América del sur.
-El segundo caracter:

                                        A: Audi
                                        B: BMW y Dodge
                                        D: Mercedes Benz
                                        N: Nissan
                                        V: Volkswagen
                                        T: Toyota

-El tercer caracter indica la división en la que fue fabricada. Fabricante y país o tipo de vehículo                            
-Desde el cuarto hasta el octavo nos muestra las características del vehículo, carrocería, modelo, tamaño del motor, etc.

-El noveno caracter nos sirve para verificar la exactitud de los 8 anteriores

-El décimo nos indica el año del vehículo

-El undécimo nos dira la planta de ensamblaje donde se fabricó el vehículo.

-Las últimas seis cifras del código VIN nos indican el número de serie del vehículo. Estas cifras las usa cada fabricante de la forma que elige.

Resultado de imagen de VIN coche


Distribuciones mecánicas


Entendemos como distribución mecánica, la parte del vehículo en la que va situado el motor.
Podemos hacer una división en tres grupos: Delantera, central y trasera.

La distribución mecánica delantera es la más habitual ya que nos facilita un mayor espacio en el vehículo. Esta posición mejora la amplitud en el vehículo y permite una mejor refrigeración del motor debido a que el aire incide en el vehículo de forma directa.
Resultado de imagen de coche motor delantero

La distribución mecánica trasera es en la que el vehículo se sitúa en el eje trasero. Las ventajas son una mejor adherencia de las ruedas en la aceleración debido a la transferencia de peso. Las ventajas son un mayor coste constructivo, mayor peso, mayor facilidad de perder adherencia en curvas y una peor refrigeración del motor. En este tipo de vehículos hay que abrir unas tomas de aire para la correcta refrigeración del motor.

Resultado de imagen de coche motor trasera

La distribución mecánica central es cuando el motor se sitúa entre el eje delantero y el trasero
En estos motores, el reparto de peso es excelente. La posición central del motor unido a un centro de gravedad muy bajo proporcionan una estabilidad muy buena

Resultado de imagen de motor central


Clasificación de los vehículos en función de sus volúmenes

Cuando hablamos de volúmenes, no es más que la manera en la que está distribuida el espacio en un vehículo.
El primer volumen corresponde a la zona del motor, el segundo corresponde al habitáculo, y esta separado del primero mediante el salpicadero, mientras el tercero corresponde al maletero cuando es totalmente independiente del habitáculo( un dos o cuatro puertas, por ejemplo)

Monovolumen


En estos vehículos, el compartimento del motor entra en el habitáculo y no encontramos una separación determinante entre el habitáculo y el motor. En estos casos, el salpicadero suele tener un tamaño considerable debido a esa penetración del motor en el habitáculo.

Dos volúmenes


En los vehículos dos volúmenes encontramos una clara separación entre el habitáculo y el motor, al contrario que en los monovolúmenes.
En los dos volúmenes, el maletero y el habitáculo están comunicados. Este tipo de coches suelen tener un portón trasero en lugar de la tapa de maletero que suelen tener los tres volúmenes.

Tres volúmenes


En los vehículos de tres volúmenes, el maletero y el compartimento del motor están claramente delimitados. Estos vehículos suelen tener dos o cuatro puertas.

Hay vehículos que son considerados dos volúmenes y medio.


Estos vehículos suelen tener la zona de carga ligeramente sobresaliente con respecto al perfil trasero. Un vehículo de dos volúmenes y medio podría ser un sedán de cinco puertas


domingo, 4 de diciembre de 2016

El taller de carrocería

                        Resultado de imagen de taller de carroceria


En un taller de carrocería se realizan los diferentes trabajos para la puesta a punto a nivel exterior (chapa y pintura) de nuestros automóviles.

Cada taller se especializa en unas u otras tareas y es el cliente el que decide a donde acudir para que le realicen un buen trabajo en su vehículo.

En esta entrada conoceremos los espacios y necesidades que requisan los talleres para ser eficientes de cara al público y conoceremos los diferentes equipamientos de seguridad y auxiliares, así como las diferentes normativas de salud y seguridad.

Zona de recepción de vehículos

En esta zona se formaliza la entrada de los vehículos y se tratará de realizar un primer diagnóstico valorando los posibles daños y se podrá dar al cliente un presupueste de la reparación necesaria. Es importante que en esta zona haya un elevador de vehículos para diagnosticar de una forma completa los daños del vehículo.
Resultado de imagen de zona de recepcion de vehiculos

Zona de mecánica y elevadores

En este área tendremos diferentes tipos de elevadores y herramientas básicas con el fin de desmontar los diferentes elementos amovibles de los vehículos para poder realizar los trabajos pertinentes de carrocería
Resultado de imagen de ELEVADores mecanica

Área de carrocería

En esta zona encontramos las bancadas para realizar las diferentes comprobaciones de la geometría del chasis de los vehículos.
En este área también tenemos la zona de preparación de superficies para las reparaciones de golpes en las carrocerías, lijados y para aplicar masillas, aparejos e imprimaciones.

Zona de pintura

En la sala de mezclas se prepara la pintura para su posterior aplicación.
Aquí encontramos las cabinas de pintura y secado donde una vez realizados los trabajos de chapa pertinentes, se podrá observar si se ha realizado un buen trabajo de carrocería.
Después de la imprimación, se procede a aplicar el color final y el barniz a la superficie.
Resultado de imagen de cabina de pintura

Zona de lavado

En esta zona estarán los coches una vez realizados los trabajos de carrocería, con el fin de lavar los coches y entregárselos al cliente de forma idónea.

Zona de almacén

En los almacenes se guarda el material recibido para realizar posibles sustituciones, piezas retiradas a los vehículos, productos de pintura y material menor que pueda dificultar el trabajo en la zona de trabajo.
Es importante resaltar que nunca se deben guardar las piezas retiradas a un vehículo en el interior del mismo, porque se pueden producir deterioros y manchas localizadas.
Resultado de imagen de zona de almacen taller

Zona de residuos

En esta zona se depositarán los residuos para su posterior reciclaje
Resultado de imagen de zona de residuos taller


EQUIPAMIENTOS AUXILIARES


-Planos aspirantes: Son el complemento ideal a los equipos de lijado con aspiración.
Con esto se evita que las nieblas de polvo que se crean al lijar, se dispersen por el taller.
Se crean corrientes de aire que succionan todas las partículas que se encuentran suspendidas en el aire.

-Elevadores: Con este equipo se tratara de desmontar todas las partes que estorben para realizar los trabajos de carrocería.


-Extractor de humos: Este equipo sirve para la extracción de los gases cuando un vehículo se arranca. Este ira conectado al tubo de escape

-Circuito neumático: Un taller debe disponer de un sistema de aire a presión para la utilización de diversas herramientas como pistolas neumáticas, elevadores, lijadoras, cabinas de pintura, aspiradoras.

-Circuito eléctrico: El circuito eléctrico es indispensable hoy en día para tener una buena iluminación que permita tener una buena visibilidad de los equipos para realizar un trabajo eficiente.
el circuito eléctrico ademas nos será útil para conectar  las herramientas eléctricas y para el compresor del circuito de aire comprimido.

-Cabina de pintura y secado: En este puesto se finalizan los trabajos de carrocería. Aquí se consigue que ninguna partícula de polvo pueda afectar al resultado final.
En las cabinas de pintura se puede regular la temperatura y la humedad interior.


EQUIPAMIENTOS DE SEGURIDAD


Conocemos como EPIs los equipamientos que nos protegerán en primera persona frente a los equipos con los que trabajamos.
Entre estos encontramos gafas, botas de seguridad, buzos,protectores auditivos, mascarillas , guantes

Resultado de imagen de epis de taller mecanico

Hablaremos también de los equipos de seguridad relacionados con los sistemas de aspiración, entre los que destacan los extractores de humo, las cabinas de pintura y los planos aspirantes , ya que se consigue la extracción de los gases evitando que entren en nuestros pulmones .
Es importante también contar con equipos de extinción de incendios ya que al realizar trabajos de soldadura se producirán chispas que en combinación con posibles restos de gasolina u otro líquido inflamable puedan producir consecuencias fatales.


NORMATIVAS DE SALUD Y SEGURIDAD

En los talleres, los operarios están expuestos a sustancias tóxicas y a herramientas que pueden ocasionar daños a su persona.

-Se prestará atención a la posible inhalación de polvos, gases o vapores tóxicos que puedan ocasionarnos daños. Será necesario tomar las medidas pertinentes a nivel de proteccion de equipos individuales cuando se manipulen disolventes,mezclas, o limpieza de equipos.

- En las operaciones de corte se pueden producir incrustaciones de esquirlas en la piel o en la vista por lo que se tomaran medidas como el uso de mascarillas y protectores visuales

-El ruido que se produce en un taller en la manipulación de herramientas neumáticas y manuales puede ocasionar a la larga daños de audición en los operarios. Importante el uso de protectores auditivos.

-Se pueden producir quemaduras en la piel al manipular equipos de soldadura. Importante el uso de guantes adecuados para estas tareas.

- En la realización de las tareas de carrocería es importante mantener posturas idóneas para disminuir la fatiga ante sobre esfuerzos posturales que a la larga ocasionan daños cervicales. Trabajar la ergonomía.


SEÑALIZACIÓN EN UN TALLER DE CARROCERÍA


Resultado de imagen de SEÑALES TALLER DE CARROCERIa


domingo, 27 de noviembre de 2016

Características de los Materiales

Como sabemos, los materiales industriales alcanzan un gran campo de aplicaciones y están constituidos de las materiales primas más diversas.

Para poder estudiar estos materiales, vamos a clasificarlos por familias en función del tipo de material y la naturaleza de sus componentes.

Trateremos también en esta entrada los enlaces atómicos y moleculares y veremos como los átomos influyen directamente en las propiedades de los materiales y como las características químicas y formación de enlaces de los elementos determinan las propiedades físicas y mecánicas del material sólido que se forma.

Por ultimo, explicaremos los diferentes tipos de ensayos de materiales que encontramos, con el fin de encontrar las propiedades mecánicas de un material


Clasificación de los materiales según la naturaleza de sus componentes

-Materiales metálicos: Las características de estos materiales son que están compuestos de sustancias inorgánicas fundamentalmente metales, sin conformar óxidos ni sales metálicas. El tipo de enlace interatómico es metálico conformando estructura cristalina específica de los materiales. La resistencia es aceptable hasta media temperatura. Son buenos conductores del calor y de la electricidad. Son tenaces y deformables en general. Altas densidades. Como ejemplos tenemos los aceros, aluminio, cobre, titanio, superaleaciones, etc.

Resultado de imagen de materiales metálicos


-Materiales Cerámicos: Compuestos de sustancias inorgánicas fundamentalmente óxidos y sales metálicas, excluyendo metales puros. El tipo de enlace interatómico es iónico conformando estructura cristalina específica de los cerámicos. Estos materiales son malos conductores del calor y de la electricidad. Son frágiles e indeformables. Destacan por su resistencia a altas temperaturas. Poseen densidades medias. Como ejemplos podemos destacar los ladrillos, porcelanas, vidrios, nitruros, etc.


Resultado de imagen de materiales ceramicos


-Materiales polímeros: Compuestos de sustancias orgánicas en base al C, H , O y otros elementos no metálicos. El tipo de enlace es covalente, conformando largas cadenas lineales o redes, con nula o media cristalinidad. Estos materiales son resistentes a bajas temperaturas y son malos conductores del calor y de la electricidad. Poseen bajas densidades. Unos son frágiles y otros son plásticos y tenaces. Como ejemplos destacan el polietileno,el poliester, el nylon, etc.

-Materiales electrónicos: Compuestos de sustancias inorgánicas en base al silicio y germanios. El enlace es covalente conformando la estructura cristalina del tipo metálico. Tiene propiedades de semiconductividad o conductividad condicionada. Podemos destacar entre estos, los diodos, chips , tiristores, etc.

-Materiales compuestos: Estos materiales están compuestos de dos o mas materiales citados anteriormente. Se trata de conseguir mejorar las propiedades débiles en unos y potenciar las fuertes de los otros pero conservando su forma inicial. El material a potenciar de propiedad débil se llama matriz y el que potencia se denomina refuerzo. Podemos hablar del hormigón armado en el que la matriz (el hormigón), es reforzada por el refuerzo( la varilla metálica) para conseguir mejores resistencias a la tracción.
Se pueden componer normalmente polímeros con cerámicos y metálicos con cerámicos


Características de los materiales

Debemos de tener claro que los materiales son los principales elementos para la fabricación de todo aquello que utilizamos. Las divisiones básicas son entre naturales y artificiales y estos luego se pueden clasificar en tangibles e intangibles.
Los materiales tienen siempre diferentes características dependiendo del uso que se les aplique.

Los materiales naturales son todos aquellos que tienen su origen en la naturaleza. Entre ellos están tales como la madera, azucares, frutas, verduras, huesos, pieles, cabello, dientes, plumas, aceites, grasas, etc.
Los materiales artificiales son todos aquellos creados por el ser humano. Entre estos destacan los eléctricos, los elementos químicos, gases, metales, plásticos, telas y vidrios .

Es muy importante elegir bien el material a utilizar y en las empresas sobretodo, pues se deberán adecuar al presupuesto y a los servicios. para que en sentido comercial se produzca el mejor resultado al coste mas bajo y con el menor daño a la naturaleza.
Podemos considerar las diferentes características:

-Tenacidad: Es un aspecto que se presenta en los metales denotando su dureza y resistencia a la fuerza a ser roto, molido , doblado, desgarrado o suprimido. La tenacidad como energía de deformación total que absorbe o acumula un material antes de alcanzar la rotura por acumulaciones de impacto. La tenacidad de un material depende de la temperatura y de la forma.

-Resistencia: Resistencia a la rotura ante esfuerzos bruscos o choques. Destacan el acero y el titanio

-Dureza: Es la forma en que se define la resistencia directa del material, ante golpes, cortaduras y ralladuras. Podemos observar como la madera se raya con facilidad al contrario que el vidrio. Por lo tanto la madera tiene menos dureza.

-Elasticidad: La elasticidad permite que los materiales regresen al punto original y es aprovechado para que el objetivo produzca el efecto deseado.  En esta característica hablaríamos de una fuerza  que se le aplica a un material y lo deforma de manera que en cuanto deja de actuar esa fuerza, se recupera la posición original.

-Plasticidad: la plasticidad es la característica de los materiales que se deforman cuando se someten a tensiones por encima de su límite elástico. Estos materiales después de pasar ese límite elástico quedan deformados permanentemente e irreversiblemente. Esta característica es importante ya que permite la transformación en artículos diferentes en función de las necesidades y proyectos.

-Fatiga: Hablamos de fatiga cuando un elemento es sometido a esfuerzos de magnitud y sentido variables de forma repetitiva y constante. Este elemento puede sufrir rotura ante cargas mucho más pequeñas a su resistencia normal .

-Fragilidad: La fragilidad es la propiedad de los materiales de romper bajo la acción de un impacto. Aquí hablaríamos de una rotura al superar el límite elástico sin apenas deformación plástica.

-Resiliencia: La resiliencia es la resistencia que opone un cuerpo a la rotura por choque o percusión. Es la propiedad completamente opuesta a la fragilidad.

-Fusibilidad: Conocemos como fusibilidad la capacidad para pasar de estado sólido a líquido por efecto del calor. Destacan como materiales el estaño y el plomo.

-Conductividad térmica: Es la capacidad para transmitir el calor, Es una propiedad general de los metales.

-Conductividad eléctrica: Es la capacidad para transmitir el calor. Es característica del cobre.

-Dilatación: Es la capacidad de aumentar de tamaño con el calor


Ensayos

Ensayo de tracción: En un ensayo de tracción someteremos a una probeta normalizada a un esfuerzo axial de tracción creciente hasta que se produzca la rotura de la misma. Este ensayo mide la resistencia de un material a una fuerza estática o aplicada lentamente. Aquí podemos ver un vídeo de un ensayo de tracción.


Ensayo de compresión: El ensayo de compresión es un ensayo técnico para determinar la resistencia de un material o su deformación ante un esfuerzo de compresión. En la mayoría de los casos se realiza en hormigones  y metales, sobre todo aceros . Aunque puede realizarse sobre cualquier material. En este vídeo podemos ver como realizan este tipo de ensayo.


-Ensayo de dureza: 

El ensayo de dureza Brinell. Este ensayo se utiliza en materiales blandos (de baja dureza) y muestras delgadas. El penetrador usado es una bola de acero templado de diferentes diámetros. Para los materiales más duros se usan bolas de carburo de tungsteno. Este ensayo se considera correcto, cuando el tamaño de la bola no es demasiado pequeño (se clavaría), ni demasiado grande (apenas dejaría marca. Se establece como criterio que el diámetro de la huella obtenida este comprendido entre la mitad y un cuarto del tamaño de la bola del penetrador. Aquí podemos observar como realizan este tipo de ensayo.


El ensayo de dureza Vickers: Este ensayo se utiliza cuando el grosor del material es pequeño o cuando su dureza es muy grande para que una bola de acero deje marca. En este caso, el penetrador es una pirámide de diamante con base cuadrada y ángulo en el vértice de 136º.
Aquí se puede ver un vídeo bastante interesante de un ensayo de dureza Vickers a una probeta de acero.


El ensayo de dureza Rockwell:  En los ensayos anteriores no se tienen en cuenta que el material penetrado tiene una cierta recuperación elástica tras la desaparición de la carga. Para obviar esto se desarrollaron los métodos Rockwell, en los que además se mide la profundidad de la huella mediante máquinas de precisión llamadas durómetros.
En el siguiente video podemos ver como realizan el ensayo de dureza Rockwell, paso a paso.


-Ensayo de módulo de Charpy: 

Este ensayo nos servirá para determinar la tenacidad de un material. Es un ensayo de impacto de una probeta entallada y ensayada a flexión en tres puntos. El péndulo cae sobre el dorso de la probeta y la parte. La diferencia entre la altura inicial del péndulo (h) y la final tras el impacto(h´), permite medir la energía absorbida en el proceso de fracturar la probeta. En estricto rigor se mide la energía absorbida en el área debajo de la curva de carga, desplazamiento que se conoce como resiliencia.
En el siguiente vídeo podemos ver el ensayo de módulo de charpy en el material bronce.


En esta nueva entrada hemos visto un poco más a fondo las características de los materiales que nos encontramos a diario en nuestra vida cotidiana.
Es posible que hasta ahora no les hayamos dado la importancia que en realidad tienen en todos los procesos fabriles de los que somos conscientes, ocurren en la sociedad.
Una vez más, entramos de lleno en el mundo de los materiales y los estudiamos más a fondo; sus procesos, las características que los definen , con el objetivo de seguir aprendiendo y dotarnos de un amplio conocimiento sobre los mismos, que nos capaciten como buenos técnicos en el sector.

ESTO ES TODO AMIGOS ... nos vemos en la siguiente entrada !