Hemos comenzado a trabajar en el poste de bicicleta y nos hemos dividido en grupos para encargarnos cada grupo de un poste.
Las piezas ya vienen definidas e incluso se han marcado en la base la posición de las piezas.
Hoy de momento, hemos empezado a puntear las piezas con la máquina semiautomática. El punteo de soldadura es necesario para evitar dilataciones del material debido a las altas temperaturas a las que se le somete.
Aquí están todas las piezas que conformaran nuestro poste.
Para soldar debemos poner una escuadra para que queden con la forma idonea ya que luego tendra que asentar en la base .
Punteamos la pieza. A simple vista se puede observar que ha bastado con puntos a una distancia de unos 8 cm . Después repasaremos sobre ellos y seguiremos trabajando en la pieza
Hoy hemos seguido conociendo el resto de herramientas del carro de carrocero.
El último día estuvimos viendo entre otras cosas, los Tas y su uso, ahora voy a mostrar los diferentes tipos que existen.
Tenemos que tener claro y no olvidar que debemos elegir el tipo de Tas que se adapte mejor a la forma original de la chapa a reparar.
Los tipos de Tas que tenemos en la imagen son de izquierda a derecha en la imagen:
Tas coma, de cuña, mixto, diábolo, tacón, corazón, y dos Tas universales.
Los dos que aparecen en la foto en la segunda línea son de tipo especial.
Después estuvimos viendo las cucharas y palancas. Estas herramientas hacen el mismo trabajo que los Tas pero nos van a permitir trabajar en sitios en los que los Tas no pueden acceder.
Después estuvimos viendo los cortafríos de carrocería. Estas herramientas se usan junto a un martillo que los golpea, por tanto los clasificaremos en herramientas pasivas.
Aquí un cortafríos de electricista
Los sacagrapas nos ayudaran a quitar las grapas de la carrocería por ejemplo para quitar pasos de rueda sin dañarlos.
Las cuñas blancas sirven para hacer palanca por ejemplo en las ventanillas de los coches para separar los cristales y poder trabajar,
Ahora voy a hablar sobre los abrasivos que vamos a utilizar:
Por un lado tenemos el clean&strip
Este disco va a sernos muy útil para la limpieza intensiva y la eliminación de revestimientos como pintura y corrosión y óxido y restos de suciedad incrustada.
También tenemos los discos de fibras de nylon:
Estos discos nos servirán para eliminar pinturas, masillas, óxidos, en superficies planas o en cantos vivos, evitando que desgastemos las chapas sobre las que tengamos que trabajar.
conclusión del día
Hoy hemos tratado un poco más a fondo sobre las herramientas más comunes que vamos a utilizar y hemos ampliado sobre los tipos de Tas que encontramos en carrocería.
Ha sido interesante conocer los diferentes discos abrasivos que vamos a utilizar y los cortafríos especiales de carrocero.
Uno de los mayores problemas que vamos a tener en los vehículos es el espacio. Hay veces que tenemos que trabajar en sitios inaccesibles o de gran incomodidad y es por eso que gracias a la experimentación con estas herramientas, han ido evolucionando y hoy contamos también con las cucharas y palancas de las que he hablado que nos ayudaran.
Para empezar a ganar destrezas con las herramientas de carrocería, en la práctica de hoy he tenido una primera toma de contacto para ir cogiendo soltura con el martillo de carrocero y poder ver con mis propios ojos el proceso que hay que seguir para intentar reparar un golpe en una chapa y las transformaciones que realmente le vamos produciendo a la chapa en este proceso.
Empezamos consiguiendo un martillo de carrocero y se nos pide que nos hagamos de una chapa de 200x200 mm de 0,8 mm de espesor.
A continuación voy a detallar cada proceso realizado así como lo que yo consideré relevante.
En primer lugar observo que el martillo de carrocero no se encuentra en un estado de limpieza adecuado para realizar un posterior trabajo óptimo en una chapa, por lo que trato de conseguir un trozo de papel de lija para dejar la zona con la que se golpea bien.
Considero que puedo dejar en mejor estado aún el martillo si le paso un cepillo primero y después la lija para terminar la limpieza.
Aquí se puede observar el estado final del martillo una vez se le ha pasado el cepillo y después un lijado superficial mientras lo sujeto en un tornillo de banco.
Hoy en el taller hemos empezado a ver las diferentes herramientas que utilizan los chapistas a la hora de realizar su trabajo y que forman el carro de versión chapista que vamos a conocer a partir de estas semanas.
Es curioso los diferentes tipos de versiones que encontramos de una misma herramienta y saber que han ido evolucionando gracias a la experimentación a lo largo de los años.
Hemos ido viendo una a una cada herramienta especifica para un tipo de trabajo y ahora paso a mostrarlas.
En esta foto podemos ver los diferentes tipos de martillos que usa un carrocero. Observamos que cada martillo tiene una forma diferente en el mango ya que están pensados para coger de diferentes formas.
La forma correcta de agarrar estos martillos es extender el dedo índice sobre el mango y hacer movimientos articulando la muñeca de arriba a abajo. Con los martillos normales a los que estábamos acostumbrados la mayoría hasta ahora, el movimiento se articulaba en el codo de arriba a abajo.
También podemos ver en la imagen los diferentes tipos de mazos. En este caso arriba observamos el mazo de madera, debajo el mazo de goma y a la derecha el mazo de nylon.
Debemos tener especial cuidado con la limpieza de las herramientas de trabajo para realizar unos trabajos finos sobre las carrocerías. En este caso podemos observar la diferencia que tienen los martillos de la izquierda y los de la derecha.
A pesar de que unos sean mas nuevos que otros, si observamos rugosidades sobre la superficie de impacto debemos lijar la zona y asegurarnos de que esta correcta para no empeorar mas aún una reparación.
En esta imagen podemos ver un Tas de carrocero. Este útil nos ayuda junto con el martillo a moldear una chapa y a darla la forma que queramos.
En el propio útil se puede ver que indica que hay que llevar gafas de seguridad para su manipulación.
En la imagen inferior podemos hacernos una idea de los diferentes tipos que encontramos.
Tenemos diferentes tipos de tijeras en carrocería.
Podemos observar que tienen diferentes colores. La tijera verde es para cortar hacia la derecha, la roja hacia la izquierda y la azul es para cortes rectos.
En el carro de carrocería también tenemos limas. Las limas se usan para detectar posibles relieves o imperfecciones que tiene la chapa. Se pasan siempre en la misma dirección.
Seguimos conociendo las diferentes herramientas del carro de carrocero.
Ahora hablaré de la garlopa:
La garlopa es una herramienta del carrocero, cuya finalidad en el trabajo es igual a la de una lima, desgastar y alisar metales, sin embargo gracias a su diseño, nos permite su uso en muchas zonas de la carrocería donde una lima estándar no nos serviría.
Por último hoy hemos visto las tranchas.
Las tranchas son herramientas de carrocero que sirven para marcar los nervios en las chapas.
A veces tenemos la necesidad de recuperar alguna forma en una chapa por ejemplo de una aleta de un automóvil y usamos las tranchas para marcar el nervio de la aleta.
Conclusión del día
Hoy hemos empezado a conocer diversos útiles o herramientas de carrocería que son necesarios para realizar diversos trabajos de reparaciones en los automóviles.
Al principio muchos de estas herramientas me parecieron nuevas pero poco a poco fui conociéndolas y ahora tengo bastantes ganas de empezar a usarlas.
A priori podemos pensar que son herramientas muy complejas porque ni siquiera sabía el nombre de algunas, pero muchas derivan de otras mucho más sencillas y que a lo largo de los años fruto de la experimentación se han especializado para cada tarea.
Seguiremos conociendo el resto de herramientas y disfrutando como hasta ahora!
Después de un buen rato hablando sobre el proceso que vamos a hacer, de las medidas que tenemos que tomar a la hora de soldar , así como el uso de EPIs de seguridad y de la técnica de soldeo con electrodo revestido y con la máquina semiautomática , el profesor nos da las indicaciónes sobre una mesa que usaremos de croquis para dejar claras las medidas de las chapas y los procesos.
Empezaremos preparándonos una chapa de 3 mm de 200x200 mm.
Después de conseguir la chapa, con ayuda de un trazador de punta widia , marqué las dimensiónes de la pieza a trabajar.
Con ayuda de la amoladora eléctrica y un disco de corte ya tenía la chapa preparada.
Ahora solo quedaba cambiar el disco de corte por un de desbastar para dejar los cantos finos y que no cortasen. Este paso es simplemente para embellecer la chapa y hacerla mas cómoda para la hora de trabajarla.
Me puse a soldar con la máquina SMAW de electrodo revestido y realice cordones de soldadura para practicar sobre toda la chapa.
Ahora me quedaban las prácticas con la semiautomática MIG/MAG.
Punto tapón- punto calado
En la zona donde están los tableros de chapa, me hice con un recorte de chapa de 0,8 y marqué con un permanente sobre la pieza con medidas 50x200 mm.
Una vez marcados fui a la cortadora de chapa y una a una fui consiguiendo las chapas individuales para después realizar las soldaduras.
Como se puede observar en la foto, la cizalla corta chapas hasta 1 mm. Como en nuestro caso son chapas de 0,8 es perfecta para esto ya que nos ayudaremos del lateral de la derecha para cortar cada lámina de chapa recta y la guía que se observa nos ayudara para ponerla encima de las líneas marcadas con permamente en la chapa inicial.
Empezaremos realizando agujeros con este útil en una lámina de chapa.
Después colocaremos otra chapa encima y rellenaremos los agujeros con soldadura.
Ahora realizaremos también solapes escalonados en otras chapas para ir practicando con la talonadora y los uniremos con la semiautomática.
En cuanto a las dificultades que he encontrado por ejemplo tengo que decir que al principio regulé mal la intensidad y acababa perforando la chapa.
Poco a poco he ido mejorando.
Hemos utilizado diferentes herramientas en estas prácticas.
Mordazas de presión para sujetar las chapas y que nos facilitase soldarlas, una talonadora para hacer agujeros y solapes, máquina semiautomática MIG/MAG, la amoladora eléctrica para cortar la pieza en la que realicé los cordones con la máquina SMAW de electrodo revestido, y la cizalla que me ayudo a prepararme las láminas de chapa.
Estas herramientas pueden producirnos cortes y quemaduras y pueden ocasionar riesgos asociados a su uso, por lo que he usado como siempre, guantes de piel flor y el buzo de trabajo grueso de siempre para evitar que traspasen chispas de la flex y también de cuando he estado soldando.
A modo de conclusión tengo que decir que estoy muy contento de haber realizado estos procesos porque ya hemos entrado de lleno en el uso de estas máquinas y herramientas y no paramos de practicar constantemente, esto hace que sigamos ganando capacidades y destrezas en el uso de las mísmas.
En esta nueva entrada, voy a explicar la soldadura MIG-MAG.
Trataré de describir estos tipos de soldadura por arco eléctrico, así como el proceso de soldeo y las aplicaciones. Hablaré del material de aportación que usamos en estas máquinas, factores que intervienen en estos tipos de soldadura, las partes que componen estos equipos.
Haré una aportación de manera sucesiva de todas las cosas que hay que tener en cuenta a la hora de trabajar con estos equipos y que conviene recordar para utilizarlos correctamente.
Por último hablaré de los EPIs de seguridad que todo manipulador de estos equipos debe utilizar.
Para comprender mejor estos conceptos incluiré varias imágenes de los equipos que os permitirán acercaros de una forma especial a estos equipos de soldadura.
Descripción y explicación del proceso
La soldadura MIG-MAG es un tipo de soldadura por arco eléctrico con gas protector. En este proceso, el calor que se necesita para que dos piezas queden soldadas lo genera el arco que se establece entre el electrodo y el material que queremos soldar.
El electrodo en este tipo de máquina cobra especial relevancia debido a que no es como el electrodo revestido de la soldadura eléctrica. En este caso hablamos de un electrodo consumible e "infinito", debido a que viene enrollado en una bobina dentro de la máquina( que posteriormente explicaré),
El electrodo, el metal fundido, el arco y las zonas adyacentes del metal base quedan protegidas de la contaminación de los gases atmosféricos mediante una corriente de gas que se aporta por la tobera de la pistola.
Aplicaciones
La soldadura de tipo MIG-MAG nos permite el soldeo en cualquier posición. Se pueden realizar soldaduras largas entre cordones. No se requiere eliminar ninguna escoria como en el caso de la soldadura SMAW (electrodo revestido).
Estos equipos son más costosos, de mayores dimensiones y requieren del gas, lo que hace que normalmente solo se encuentren en espacios industriales.
Esta soldadura permite soldar aceros de baja aleación, al carbono, aceros inoxidables, aluminio y cobre.
Equipo de soldadura y las partes que lo componen
-Pinza de masa: La pinza de masa debe estar correctamente situada. Si existe un cable mal sujeto, no nos proporcionará un buen contacto eléctrico. y la conexión se calentara interrumpiendo el circuito provocando que desaparezca el arco que necesitamos. La zona de contacto de la pinza de masa debe estar totalmente limpia evitando aceites, pinturas etc.
- Botella de gas: La botella de gas tiene dos manómetros. Por un lado el del consumo que estamos haciendo el l/min y el de la presión total de la botella en bares.
-La pistola o antorcha: Las pistolas de soldeo tienen que permitir que el alambre se mueva a través de ellas a una velocidad predeterminada, transmitir la corriente de soldadura al alambre y dirigir el gas de protección.
-El sistema de alimentación del alambre: Es el dispositivo que hace que el alambre pase por el tubo de contacto de la pistola para fundirse en el arco.
-Fuente de potencia: La fuente de energía debe ser capaz de funcionar a elevadas intensidades y suministrar corriente continua de forma constante para que pueda fundir el alambre de aportación a medida que este fluye de forma continúa.
Después de conocer las diferentes partes que forman este equipo de soldadura, explicaré la disposición del material de aportación, y sus diferentes parámetros que trataré en las siguientes líneas.
Parámetros que hay que conocer para soldar con estos equipos
-Los alambres que se emplean suelen ser de los diámetros 0,6, 0,8, 1,0, 1,2,...
-Las bobinas de los alambres se colocan directamente sobre los sistemas de alimentación
-Necesitamos que el alambre venga bobinado en capas perfectamente planas y que no este tirante durante su suministro. Con esto vamos a conseguir una alimentación suave y uniforme.
-Los alambres de acero a menudo vienen con un recubrimiento de cobre. El objetivo de esto es mejorar el contacto eléctrico, la resistencia a la corrosión y disminuye el rozamiento con los distintos sistemas de alimentación y la antorcha.
-Es fundamental que el material de aportación sea similar en composición química al metal base.
-Si decidimos variar el diámetro del alambre utilizado, es muy importante cambiar el tubo-guía, el tubo de contacto y procederemos a ajustar los rodillos a la nueva medida de alambre
Particularidades que necesitamos conocer a la hora de trabajar con estos equipos
Una vez hemos visto las diferentes partes de estos equipos, hemos visto sus aplicaciones y hemos dejado claro los parámetros que tenemos que tener en cuenta, debemos hacer una separación entre el hecho de soldar con MIG y soldar con MAG en función del gas que se inyecte.
-La soldadura MIG (metal inert gas)se corresponde a la soldadura por arco con gas protector inerte. Destacan aquí el argón y el helio.
-La soldadura MAG (metal active gas) es la soldadura por arco con gas protector activo.
Destacan el argón y el helio o una mezcla de los dos y se le añade C02 (dióxido de carbono).
En la imagen podemos observar una botella de gas compuesta por gas argón y C02, en este caso hablariamos de una botella para realizar una soldadura MAG.
-Velocidad del hilo: La velocidad del hilo debe regularse acorde a la intensidad de soldadura para que el alambre se funda homogeneamente.
-Intensidad de soldadura: Seleccionaremos con la ruleta que tenemos en el equipo, la intensidad adecuada al material a soldar teniendo en cuenta su grosor y el diámetro del alambre.
La intensidad que seleccionemos condicionará la velocidad del hilo.
En esta imagen tomada en el taller, podemos observar la ruleta de la intensidad, la ruleta de la velocidad del cable y del tiempo de trabajo
El caudal del gas
El caudal del gas dependerá de las condiciones en las que estemos trabajando . Podemos calcularlo en función del 10 veces el diámetro del hilo. Si por ejemplo tenemos un hilo de 0,8 mm X 10 = caudal de 8 l/min.
Factor de marcha
El factor de marcha vendra siempre expresado en porcentajes.
El factor de marcha es la relación entre el tiempo total de soldadura y el tiempo total de trabajo. Referido a intervalos de 10 minutos.
Por ejemplo, si una máquina está dimensionada con 270 amperios y un factor de marcha del 60%, la máquina nos ofrecera esos 270 amperios durante 6 minutos y necesitará hacer un descanso de 4 minutos.
Mostraré unas tablas bastante interesantes donde se muestran los diferentes tipos de uniones que se pueden hacer con estos equipos de soldadura y debajo adjuntaré una tabla con los desplazamientos y los movimientos de la pistola.
Tabla de tipos de uniónes y tipos de soldadura
Tabla de desplazamientos y movimientos de la pistola
EPIs para trabajar con estos equipos de soldadura
La máscara de seguridad deberá contar con un cristal inactínico con la norma DIN 10 o superior.
Los guantes de soldadura deberán ser especialmente largos si se puede y además de un tejido de serraje o similar. El uso de polainas , botas de seguridad y uniforme de trabajo adecuado también es necesario para evitar accidentes con estos equipos.
Comentarios Personales
Es posible que hasta hace poco, ninguno de nosotros haya manipulado alguno de los equipos mencionados en esta entrada.
Despúes de introducirnos en el apasionante mundo de la soldadura, de conocer más a fondo estos equipos y de haber asimilado los conceptos que anteriormente he descrito, considero que los contenidos trabajados en esta entrada podrían serle útil a cualquier persona que muestre ganas por realizar buenos trabajos de soldadura o simplemente por aprender algo nuevo.
Para la realización de esta entrada he contado con conceptos aprendidos en las clases teórico-prácticas de soldadura y algo de contenido didáctico de internet.
Las imágenes que se observan están realizadas en el taller de soldadura y son los mismos equipos que utilizamos para nuestro aprendizaje.
Espero que os sea útil. Hasta la siguiente entrada lectores!
En esta nueva entrada, voy a hablar de uno de los materiales que llevamos usando desde su descubrimiento en el 1800 a.c en la edad de hierro y que nos ha permitido avanzar y poder construir la sociedad como la entendemos hoy en día. Hablamos del hierro, un metal de transición y uno de los elementos más abundantes de la corteza terrestre. Concretamente, el cuarto más abundante. Entre los metales, solo el aluminio es más abundante y es el primero más abundante en masa planetaria, debido a que el planeta en su núcleo se concentra la mayor masa de hierro nativo equivalente a un 70%.
El hierro es el metal duro más usado y se usa en la industria siderurgica, utilizando al hierro como elemento matriz para alojar otros elementos aleantes tanto metálicos como no metálicos que le van a conferir distintas propiedades al material.
En la siguiente imagen, podemos observar un yacimiento de hierro, concretamente el de el mutún en puerto suarez y debajo la antigua mina de hierro de Cabárceno, en Cantabria
Una vez hecha esta breve introducción, haremos hincapié en el concepto de hierro como matriz.
Este concepto va a ser fundamental para que en esta entrada podamos desgranar todos los procesos que hacen que al alearse con otros materiales, como por ejemplo el carbono, podamos conseguir el valioso acero, que va a conservar las características metálicas del hierro en estado puro, pero que al añadirle carbono y otros elementos tanto metálicos como no metálicos, va a hacer que mejore sus propiedades fisico-químicas.
Obtención del hierro y su uso industrial
El mineral de hierro se extrae de las minas, normalmente subterráneas, aunque el desbordante crecimiento de la construcción ha multiplicado el aprovechamiento de las minas a cielo abierto.
EL transporte del mineral dentro y fuera de la mina obliga a usar numerosos vehículos.
Cuando llega el mineral de hierro a la industria se procesa junto a caliza y carbón mineral,que son otros minerales que deben extraerse de las minas. Después se introduce en los altos hornos donde ocurren las reacciones que transforman el óxido de hierro inicial en hierro metálico.
Producción del acero
Como ya he explicado de forma breve en la introducción, el acero es una aleación del hierro con el carbono y otros elementos que al calentarlos hasta altas temperaturas, pueden ser sometidas a la deformación plástica por laminado, estirado, forjado, estampado.
El acero puede contener hasta un 2% de carbono y ciertas cantidades de silicio y manganeso e impurezas nocivas como fósforo y azufre, las cuales no se pueden eliminar completamente del metal por los métodos metalúrgicos. Además de estas impurezas, los aceros pueden contener algunos elementos de aleación como el cromo, níquel, vanadio y titanio entre otros.
El acero se elabora por la transformación del hierro fundido en forma de arrabio. Esta tarea consiste en extraer las cantidades sobrantes de carbono, silicio, manganeso y las impurezas nocivas que contiene.
Esta tarea se puede llevar a cabo debido a que al someterlo a altas temperaturas, el carbono y el resto de impurezas se unen con el oxígeno de un modo más enérgico que el hierro y pueden extraerse con apenas pérdidas de hierro.
El carbono del arrabio, al reacionar con el oxígeno se transforma en gas monóxido de carbono que se volatiliza. Otras impurezas se transforman en óxidos que tienen una densidad menor que la del metal fundido y flotan formando escoria.
Para transformar el arrabio a acero, se usan dos métodos generales:
-El método de los convertidores
-El uso de hornos especiales
En el método de los convertidores consiste en cargar un convertidor con hierro fundido líquido. De esta forma se va a inyectar aire que burbujea dentro de la masa fundida y cuyo oxígeno oxida el carbono y otras impurezas
Explicación de este proceso de carga del convertidor
Para cargar el convertidor se gira de la posición vertical a la horizontal. Se agrega el arrabio fundido y el convertidor regresa a su posición vertical. En este momento se pone en marcha el soplado.
El uso de hornos especiales
Al producir aceros en hornos ,se hace un uso razonable de hierro fundido con chatarra ferrosa.
A diferencia de los convertidores, los hornos de producción de acero, son cámaras revestidas con material refractario donde se vierte el arrabio en lingotes o líquido y chatarra ferrosa, junto con otros materiales que sirven de fundentes y aportadores de elementos necesarios para los procesos de oxidación
Después el material se calienta por diversos métodos hasta su fundición, con lo que comienzan los procesos de oxidación de las impurezas y del propio hierro y se va formando la escoria
En estos hornos no se inyecta aire a la masa como en el caso que he descrito antes de los convertidores. Los procesos de oxidación de las impurezas se realizan al interactuar los componentes de la escoria con el metal fundido de abajo.
Para lograr acero líquido dentro del horno se necesita una fuente intensa de calor que entre en contacto con el contenido del horno y pueda fundir el metal.
Encontramos los hornos Martin que son los más usados a nivel mundial para producir acero. Usan combustible y los hornos de arco eléctrico y de inducción, que usan electricidad para conseguir ese calor que hemos descrito.
Clasificación de los aceros por %C
Vamos a clasificar los aceros en función del porcentaje de carbono que presentan y ello conllevara que tenga una mayor o menor resistencia mecánica, y le condicione aspectos como la dureza o el temple.
Este apartado que voy a tratar en esta entrada lo considero especialmente importante debido a que en función del porcentaje de carbono que tenga el acero, tendremos una resistencia mecánica, tendra mayores facilidades para soldarse, para templarse...
Ya que estamos estudiando Automoción es importante poder acercaros estos conceptos debido a que por ejemplo para los cilindros de motores de explosión se utiliza acero semiduro y para las transmisiones se podrá usar el semiduro y el duro para ejes y también en transmisiones.
En estas tres imágenes podemos ver la clasificación atentiendo a los criterios ya descritos anteriormente y a modo de resumen podemos comprobar como el templado hace que aumenten tanto la resistencia como la dureza.
¿Qué son los constituyentes de los aceros?
FERRITA (Feα )
Es una solución sólida de carbono en hierro alfa. Su solubilidad a la temperatura ambiente es del orden de 0.008% de carbono, por lo que se considera hierro puro. La máxima solubilidad de carbono en el hierro alfa es de 0.02% a 723°C. La ferrita es la fase más blanda y dúctil de los aceros, cristaliza en la red BCC, tiene una dureza de 90 Brinell y una resistencia a la tracción de 28 kg/mm2, llegando hasta un alargamiento del 40%. Al microscopio se observa como granos poligonales claros. La ferrita también aparece como elemento eutectoide de la perlita formando láminas paralelas separadas por otras láminas de cementita. En los aceros hipoeutectoides templados, puede aparecer mezclada con la martensita cuando el temple no ha sido bien efectuado.
CEMENTITA (Fe3C)
Es carburo de hierro Fe3C y contiene 6.67% C. Es el microconstituyente más duro y frágil de los aceros, alcanzando una dureza Brinell de 700 (68 Rc) y cristaliza en la red ortorrómbica.
PERLITA
Es el microconstituyente eutectoide formado por capas alternadas de ferrita y cementita. Compuesta por el 88 % de ferrita y 12 % de cementita, contiene el 0.8%C. Tiene una dureza de 250 Brinell, resistencia a la tracción de 80 kg/mm2 y un alargamiento del 15%. La perlita aparece en general en el enfriamiento lento de la austenita y por la transformación isotérmica de la austenita en el rango de 650 a 723°C. Su nombre se debe a las irisaciones que adquiere al iluminarla, parecidas a las perlas. Si el enfriamiento es rápido (100-200°C/seg.), la estructura es poco definida y se denomina sorbita Si la perlita laminar se somete a un recocido a temperatura próxima a 723°C, la cementita adopta la forma de glóbulos incrustados en la masa de ferrita, denominándose perlita globular.
AUSTENITA
Es el constituyente más denso de los aceros y está formado por una solución sólida por inserción de carbono en hierro gamma. La cantidad de carbono disuelto, varía de 0.8% al 2% C que es la máxima solubilidad a la temperatura de 1130°C. No es estable a la temperatura ambiente. La austenita cristaliza en la red FCC, con una dureza de 300 Brinell, una resistencia a la tracción de 100 kg/mm2 y un alargamiento del 30 %, no es magnética.
MARTENSITA
Es el constituyente de los aceros templados; está conformado por una solución sólida sobresaturada de carbono o carburo de hierro en ferrita y se obtiene por enfriamiento rápido de los aceros desde su estado austenítico a altas temperaturas. El contenido de carbono suele variar desde muy poco carbono hasta el 1% de carbono, sus propiedades físicas varían con su contenido en carbono hasta un máximo de 0.7%C. La martensita tiene una dureza de 50 a 68 Rc, resistencia a la tracción de 170 a 250 kg/mm2 y un alargamiento del 0.5% al 2.5%. Es muy frágil y presenta un aspecto acicular formando grupos en zigzag con ángulos de 60 grados
TROOSTITA
Es un agregado muy fino de cementita y ferrita que se produce por un enfriamiento de la austenita con una velocidad de enfriamiento ligeramente inferior a la crítica de temple, por transformación isotérmica de la austenita en el rango de temperatura de 500ºC a 600ºC, o por revenido a 400ºC. Sus propiedades físicas son intermedias entre la martensita y la sorbita: tiene una dureza de 400 a 500 Brinell, una resistencia a la tracción de 140 a 175 kg/mm2 y un alargamiento del 5 al 10%. Es un constituyente nodular oscuro y aparece generalmente acompañando a la martensita y a la austenita.
SORBITA Es también un agregado fino de cementita y ferrita. Se obtiene por enfriamiento de la austenita con una velocidad de enfriamiento bastante inferior a la crítica de temple o por transformación isotérmica de la austenita en la zona de 600ºC a 650ºC, o por revenido a la temperatura de 600ºC. Su dureza es de 250 a 400 Brinell, su resistencia a la tracción es de 88 a 140 kg/mm2, con un alargamiento del 10 al 20%. Tanto la trostita como la sorbita pueden considerarse como perlita de grano muy fino.
BAINITA
Es el constituyente que se obtiene en la transformación isotérmica de la austenita cuando la temperatura del baño de enfriamiento es de 250ºC a 500°C. Se diferencian dos tipos de estructuras: - la bainita superior de aspecto arborescente formada a 500ºC-580°C. -la bainita inferior, formada a 250ºC-400ºC tiene un aspecto acicular similar a la martensita y constituida por agujas alargadas de ferrita que contienen delgadas placas de carburos. La bainita tiene una dureza variable de 40 a 60 Rc comprendida entre las correspondientes a la perlita y a la martensita. Los constituyentes que pueden presentarse en los aceros aleados son los mismos de los aceros al carbono, aunque la austenita puede ser único contituyente y además pueden aparecer otros carburos simples y dobles o complejos.
Relación de los constituyentes con los granos de los aceros
La metalografía es la disciplina que estudia microscópicamente las características estructurales de un metal o de una aleación. Sin duda, el microscopio es la herramienta más importante del metalurgista tanto desde el punto de vista científico como desde el técnico. Es posible determinar el tamaño de grano, forma y distribución de varias fases e inclusiones que tienen gran efecto sobre las propiedades mecánicas del metal. La microestructura revelará el tratamiento mecánico y térmico del metal y, bajo un conjunto de condiciones dadas, podrá predecirse su comportamiento. El tamaño de grano tiene un notable efecto en las propiedades mecánicas del metal. Los efectos del crecimiento de grano provocados por el tratamiento térmico son fácilmente predecibles. La temperatura, los elementos aleantes y el tiempo de impregnación térmica afectan el tamaño del grano. En metales, por lo general, es preferible un tamaño de grano pequeño que uno grande. Los metales de grano pequeño tienen mayor resistencia a la tracción, mayor dureza y se distorsionan menos durante el temple, así como también son menos susceptibles al agrietamiento. El grano fino es mejor para herramientas y dados. Sin embargo, en los aceros el grano grueso incrementa la endurecibilidad, la cual es deseable a menudo para la carburización y también para el acero que se someterá a largos procesos de trabajo en frío. Todos los metales experimentan crecimiento de grano a altas temperaturas. Sin embargo, existen algunos aceros que pueden alcanzar temperaturas relativamente altas (alrededor de 1800 F o 982 C) con muy poco crecimiento de grano, pero conforme aumenta la temperatura, existe un rápido crecimiento de grano. Estos aceros se conocen como aceros de grano fino. En un mismo acero puede producirse una gama amplia de tamaños de grano. La estructura cristalina es la forma sólida de cómo se ordenan y empaquetan los átomos, moléculas, o iones.
Relación de los constituyentes con los cristales de los aceros
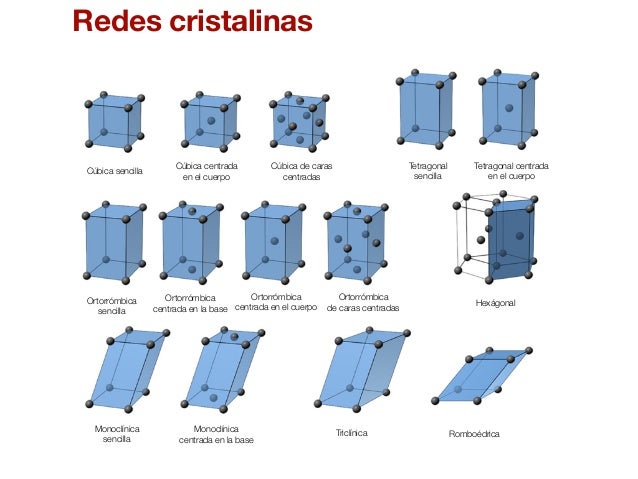
Los metales más densos, que contienen la máxima cantidad de átomos en un mismo volumen, esto es, tienen distancias ínter-atómicas menores, son los que tienen cristales elementales cúbicos centrados en las caras y hexagonales compactos.
- Tienen una red espacial cúbica centrada:
Hierro (por debajo de 910 oC)
Cromo, Volframio, Molibdeno, Tantalio, Niobio.
- Red cúbica centrada en las caras:
Hierro (por encima de 910 oC).
Cobre, Níquel,
- Red hexagonal compacta:
Cinc, Magnesio.
Relación entre tamaño y forma de grano
El tamaño del grano se expresa, según norma ASTM, mediante el número G obtenido de la expresión:
Número de granos / pulg² a 100X = 2G-1
Donde G es el número de tamaño de grano de uno a ocho; este método se aplica a metales que han recristalizado completamente. En metales, por lo general, es preferible un tamaño de grano pequeño que uno grande. Los metales de grano pequeño tienen mayor resistencia a la tracción, mayor dureza y se distorsionan menos durante el temple, así como también son menos susceptibles al agrietamiento. El grano fino es mejor para herramientas y dados. Sin embargo, en los aceros el grano grueso incrementa la endurecibilidad, la cual es deseable a menudo para la carburización y también para el acero que se someterá a largos procesos de trabajo en frío. Todos los metales experimentan crecimiento de grano a altas temperaturas. Sin embargo, existen algunos aceros que pueden alcanzar temperaturas relativamente altas (alrededor de 1800 F o 982 C) con muy poco crecimiento de grano, pero conforme aumenta la temperatura, existe un rápido crecimiento de grano. Estos aceros se conocen como aceros de grano fino. En un mismo acero puede producirse una gama amplia de tamaños de grano.
Tratamientos térmicos en los aceros
Los tratamientos térmicos han adquirido gran importancia en la industria en general, ya que con las constantes innovaciones se van requiriendo metales con mayores resistencia tanto al desgastes como a la tensión.
Pasamos a describirlos:
-Temple: Su finalidad es aumentar la dureza y la resistencia del acero. Para ello, se calienta el acero a una temperatura ligeramente elevada y se enfría luego mas o menos rápidamente.
-Revenido: Solo se aplica a aceros previamente templados, para disminuir ligeramente los efectos del temple, conservando parte de la dureza y aumentar la tenacidad.
-Recocido: Consiste básicamente en un calentamiento hasta la temperatura de austenizacion seguido de un enfriamiento lento. Con este tratamiento se logra aumentar elasticidad, mientras que disminuye la dureza.
-Normalizado: Tiene por objetivo dejar un material en estado normal, es decir, ausencia de tensiones internas y con una distribución uniforme del carbono.
Diagramas de enfriamiento(curvas de s)
Se denomina curva TTT al diagrama que relaciona el tiempo y la temperatura requeridos para una transformación isotérmica. Los diagramas TTT son gráficas que representan la temperatura frente al tiempo (normalmente en escala logarítmica). Son muy útiles para entender las transformaciones de un Acero que se enfría isotérmicamente. Así por ejemplo, en el caso del acero, y más concretamente para la fase Austenita, que es inestable debajo de la temperatura de transformación eutectoide, se necesita saber cuánto tiempo requerirá para empezar a transformarse a una temperatura subcrítica específica, cuánto tiempo precisará para estar completamente trasformada y cuál será la naturaleza del producto de esta transformación.
Los diagramas tiempo-temperatura-transformación para transformaciones isotérmicas y para transformaciones de enfriamiento continuo se usan para predecir la microestructura y dureza deseadas.